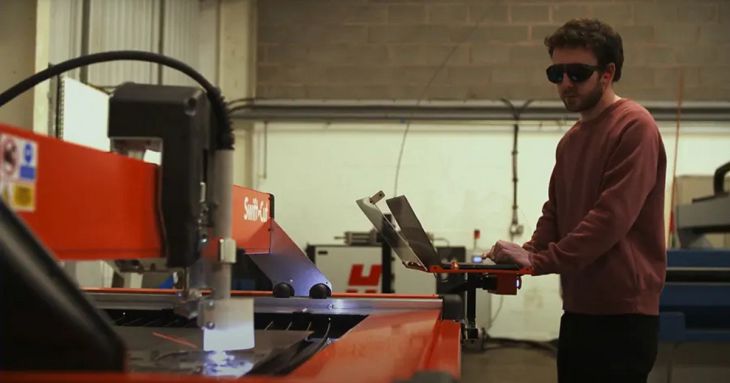
Plazmę CNC do produkcji konstrukcji stalowych warto dobierać do detali, które po wycięciu trafią na stanowisko spawalnicze lub montażowe. Znaczenie mają grubość i format blach, wymagania dotyczące otworów oraz ilość obróbki potrzebnej po cięciu. Przy wykonywaniu wsporników, żeber usztywniających czy blach węzłowych jednym z rozwiązań do rozważenia jest Swift-Cut PRO, skonfigurowany pod rzeczywiste zadania zakładu.
Zacznij od elementów, z których powstaje konstrukcja
Konstrukcja stalowa może składać się z profili, belek i wielu części wycinanych z blachy. Stopy słupów, nakładki, żebra oraz blachy łączące mają różne kształty i wymagania wykonawcze. Dlatego przed wyborem plazmy CNC warto ustalić, które z tych elementów zakład zamierza produkować samodzielnie. Załóżmy, że firma wykonuje ramy stalowe do urządzeń przemysłowych. Profile docina na pile, ale blachy montażowe i usztywnienia zamawia u podwykonawcy. Własna plazma CNC ma w tym przypadku przejąć konkretny etap: przygotowanie płaskich detali z blachy. To właśnie te części powinny stanowić podstawę rozmowy o konfiguracji maszyny.
Wymagania dla wycinarki najlepiej określić na podstawie dokumentacji typowych konstrukcji. Potrzebne będą gatunki stali, grubości blach, wymiary części, wielkości partii i tolerancje wskazane na rysunkach.
Format stołu powinien odpowiadać arkuszom i największym detalom
Duża konstrukcja nie zawsze wymaga dużej wycinarki. Rama o długości kilku metrów może zawierać niewielkie żebra i wsporniki. O potrzebnym polu roboczym decydują wymiary części wycinanych z blachy oraz format materiału, z którego będą powstawać. Warto spojrzeć również na sposób załadunku. Jeśli zakład kupuje pełne arkusze, trzeba przewidzieć ich transport do maszyny, bezpieczne położenie na ruszcie i miejsce na zdejmowanie detali. Układ hali powinien umożliwiać te czynności bez ciągłego przestawiania innych materiałów.

Wycinarka plazmowa Swift-Cut PRO jest dostępna w czterech rozmiarach pola roboczego: 1250 × 1250, 1250 × 2500, 1500 × 3000 oraz 2000 × 4000 mm. Pozwala to porównać kilka wariantów pod kątem obrabianych arkuszy i miejsca w zakładzie. Przy cięższych blachach trzeba dodatkowo sprawdzić dopuszczalne obciążenie stołu dla wybranej wersji.
Źródło plazmowe dobierz do wymaganej jakości cięcia
Przy produkcji konstrukcji stalowych sama informacja o maksymalnej grubości cięcia nie wystarcza. Trzeba ustalić, jaką jakość krawędzi i otworów maszyna ma uzyskać w konkretnym materiale oraz ile czasu może zajmować późniejsza obróbka. Przykładowo zakład może regularnie wycinać żebra z blachy o grubości 8 mm i blachy podstaw o grubości 15 mm. Oba zadania należy uwzględnić podczas doboru źródła oraz próby cięcia. Wynik uzyskany na cieńszej próbce nie przesądza o jakości grubszych elementów.
Swift-Cut PRO może współpracować ze źródłami Hypertherm lub ESAB. Możliwości konkretnego zestawu należy sprawdzić dla używanej stali, grubości i geometrii części. Ważne jest rozróżnienie zdolności rozdzielenia materiału, możliwości przebijania blachy i parametrów cięcia zapewniających wymaganą jakość.
Otwory montażowe warto sprawdzić przed zakupem
Wyobraźmy sobie partię blach łączących, które mają zostać skręcone z przygotowanymi wcześniej elementami konstrukcji. Zewnętrzny obrys wygląda poprawnie, ale podczas składania okazuje się, że część otworów wymaga dodatkowej obróbki. Praca wraca na stanowisko warsztatowe, a montaż musi poczekać.
Dlatego próba cięcia powinna obejmować otwory o średnicach występujących w rzeczywistych projektach. Należy ocenić ich wymiary, kształt i położenie, uwzględniając grubość materiału oraz wymagania dokumentacji. Nie każdy otwór musi być wykonywany na gotowo plazmą. Dla części projektów właściwym rozwiązaniem może być wiercenie lub rozwiercanie. Warto ustalić to przed zakupem, aby świadomie zaplanować cały proces wykonania detalu.
Oceń krawędzie z perspektywy spawacza
Detal zdjęty ze stołu nie zawsze jest od razu gotowy do spawania. W zależności od procesu i wymagań może potrzebować usunięcia żużla, oczyszczenia krawędzi lub przygotowania rowka spawalniczego. Podczas prezentacji warto wyciąć przykładowe żebro usztywniające i przekazać je osobie odpowiedzialnej za dalszą obróbkę. Czy element pasuje do miejsca montażu? Ile czasu zajmuje jego przygotowanie? Czy wymaga korekt, które przy kilkudziesięciu sztukach zaczną opóźniać pracę?

Swift-Cut PRO oferuje m.in. automatyczną kontrolę wysokości palnika ITHC, czujnik wykrywania powierzchni blachy Soft Sense oraz zabezpieczenie antykolizyjne głowicy. Funkcje te wspierają prowadzenie procesu. O przydatności uzyskanej krawędzi do dalszych operacji powinna jednak decydować ocena wyciętych części.
Porównuj czas wykonania całej partii
Przygotowanie konstrukcji wymaga zwykle kompletu różnych detali. Brak kilku blach montażowych może zatrzymać składanie, mimo że pozostałe elementy są już gotowe. Dlatego podczas planowania cięcia warto uwzględnić kolejność dalszych prac i sposób kompletowania części.
Pomocne jest ustalenie, jak będą oznaczane detale i odkładane elementy należące do jednego zespołu. Nawet poprawnie wycięta partia może sprawić problem, jeśli podobne blachy trafią na wspólny stos bez identyfikacji. Porównując przecinarki plazmowe, warto więc mierzyć czas przygotowania kompletnego zestawu do spawania lub montażu. Obejmuje on przygotowanie programu, załadunek, cięcie, zdejmowanie części i potrzebną obróbkę.
Wybierz konfigurację, którą sprawdzisz na własnej konstrukcji
Do rozmowy z doradcą STIGO najlepiej przygotować dokumentację przykładowego zespołu, zestawienie materiałów oraz wymagania dotyczące wykonania. Taki komplet pozwoli ocenić, czy Swift-Cut PRO w wybranej konfiguracji odpowiada planowanym zadaniom.
Dobrze dobrana plazma CNC powinna ułatwiać przekazanie kompletnej partii części do kolejnego etapu produkcji. W praktyce oznacza to żebra pasujące do ramy, blachy przygotowane zgodnie z dokumentacją i przewidywalny zakres obróbki po cięciu. Właśnie taki rezultat warto sprawdzić podczas próby, zanim maszyna stanie w hali.