Sok, który po kilku tygodniach ciemnieje, olej o zjełczałym posmaku na długo przed końcem terminu przydatności albo worek z koncentratem, który rozszczelnił się w transporcie. Źródłem takich problemów bywa opakowanie dobrane bez analizy produktu i warunków, w jakich będzie przechowywany.
Opakowania do produktów płynnych mają niewielki margines błędu. Płyn styka się z całą wewnętrzną powierzchnią folii, obciąża zgrzewy swoim ciężarem, a każda nieszczelność szybko staje się widoczna. Dlatego ważniejsza od samej grubości czy ceny jest struktura folii, czyli rodzaj i układ jej warstw.
Przed czym chroni folia barierowa?
Tlen
Tlen przyspiesza utlenianie tłuszczów, witamin, barwników i związków aromatycznych. W olejach prowadzi do jełczenia, w sokach do strat witaminy C i zmian barwy, w winie do zmian smaku. Miarą bariery tlenowej jest szybkość przenikania tlenu (OTR), podawana zwykle w cm³/(m²·doba) dla określonej temperatury i wilgotności.
Wilgoć
Wilgoć ma znaczenie przede wszystkim dla samych materiałów. Niektóre warstwy barierowe, zwłaszcza EVOH, słabiej ograniczają przenikanie tlenu w warunkach wysokiej wilgotności. Wynik OTR zmierzony w niskiej wilgotności może więc nie oddawać zachowania folii w kontakcie z płynem. Dlatego ocenić trzeba całą strukturę, w tym materiały osłaniające warstwę barierową, oraz warunki, w jakich opakowanie będzie przechowywane.
Aromaty
Folia może przepuszczać lotne związki zapachowe na zewnątrz. Niektóre składniki aromatyczne mogą też oddziaływać z warstwą kontaktową, co z czasem może wpłynąć na smak lub zapach produktu. Czy dany materiał jest odpowiedni dla konkretnej receptury, warto potwierdzić badaniami kompatybilności lub migracji.
Ochrona mechaniczna
Nawet dobra bariera niewiele da, jeśli opakowanie pęknie. Worki z płynem są narażone na drgania w transporcie, uderzenia, nacisk w stosie i wielokrotne zginanie. Mikropęknięcia warstwy barierowej bywają niewidoczne gołym okiem, a mogą wyraźnie obniżyć jej skuteczność.
Porównanie popularnych struktur folii
Folie barierowe do żywności stosowane w opakowaniach płynów różnią się rodzajem i kolejnością warstw. Poniższe porównanie jest orientacyjne, bo właściwości zależą też od grubości warstw i surowców.
PA/PE
Poliamid (PA) nadaje folii wytrzymałość i odporność na przebicie, a polietylen (PE) odpowiada za zgrzewalność oraz barierę dla pary wodnej. Bariera tlenowa takiego układu jest lepsza niż samego PE, ale wyraźnie słabsza niż w strukturach z EVOH. Poliamid jest przy tym higroskopijny, więc w wilgotnych warunkach jego bariera słabnie. PA/PE sprawdza się przy produktach mniej wrażliwych na tlen i krótszym okresie przechowywania.
PA/EVOH/PE
EVOH, czyli kopolimer etylenu i alkoholu winylowego, zapewnia wysoką barierę tlenową, a ze względu na wrażliwość na wilgoć umieszcza się go wewnątrz struktury. PA zwiększa wytrzymałość i odporność na przebicie, a PE od strony produktu ogranicza dostęp wilgoci do EVOH i odpowiada za zgrzew. Tę strukturę rozważa się zwykle dla produktów wymagających dłuższej ochrony przed utlenianiem.
PE/EVOH/PE
Tutaj warstwa EVOH jest zamknięta między dwiema warstwami polietylenu, które osłaniają ją przed wilgocią z obu stron. Folia jest zazwyczaj bardziej miękka i elastyczna niż warianty z PA, ale jej odporność na przebicie zależy od konkretnej grubości i budowy struktury. Takie rozwiązanie rozważa się, gdy potrzebna jest wysoka bariera tlenowa, a wymagania mechaniczne można spełnić odpowiednim doborem grubości lub dodatkową warstwą opakowania.
Struktury z metalizowanym PET
Metalizowany PET to folia poliestrowa z cienką warstwą aluminium naniesioną próżniowo. Ogranicza przenikanie tlenu i pary wodnej, a przy tym zmniejsza dostęp światła, co ma znaczenie m.in. przy olejach. Skuteczność bariery zależy jednak od jakości metalizacji, a cienka warstwa metalu bywa podatna na mikropęknięcia przy intensywnym zginaniu.
Od czego zależy dobór materiału?
Skład i kwasowość produktu
Produkt z dużą zawartością tłuszczu, kwaśny napój i roztwór z dodatkiem alkoholu mogą inaczej oddziaływać z tym samym materiałem. Struktura sprawdzona przy jednym produkcie nie musi więc być odpowiednia dla innego, nawet o podobnej konsystencji.
Lepkość
Od lepkości zależy przebieg napełniania, opróżnianie opakowania i dobór kranika. Gęste koncentraty czy syropy wymagają innych rozwiązań niż woda lub wino, choćby pod względem średnicy wylotu.
Temperatura napełniania
Napełnianie na gorąco obciąża folię i zgrzewy. Materiał musi zachować wytrzymałość i szczelność w podwyższonej temperaturze, nie ulegając delaminacji. Dopuszczalną temperaturę trzeba sprawdzić w specyfikacji konkretnej struktury.
Warunki przechowywania
Liczy się temperatura, wilgotność powietrza, dostęp światła i sposób składowania. Wysokie stosy zwiększają na przykład obciążenie zgrzewów w dolnych warstwach palety.
Oczekiwany okres trwałości
Im dłuższy planowany termin przydatności, tym większe znaczenie ma bariera tlenowa. Na ochronę produktu wpływa jednak nie tylko folia, ale też zamknięcie i system dozowania, dlatego ocenić należy kompletne opakowanie. Warto przy tym unikać przewymiarowania: bardzo wysoka bariera przy produkcie o krótkim cyklu sprzedaży podnosi koszt bez wyraźnej korzyści.
Sposób dozowania
Inne wymagania ma opakowanie opróżniane grawitacyjnie, a inne podłączone do pompy lub dystrybutora. Przy dozowaniu rozłożonym w czasie liczy się też to, czy opakowanie zapada się w miarę opróżniania, ograniczając kontakt płynu z powietrzem.
Przykład: opakowania Bag-in-Box
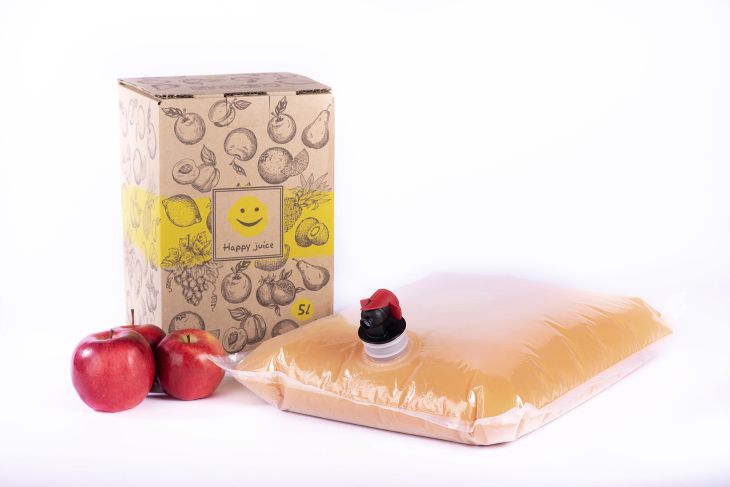
Opisane zależności dobrze widać w opakowaniach Bag-in-Box, czyli elastycznych workach z kranikiem w opakowaniu zewnętrznym. AZ-Pack opisuje swoje opakowania Bag-in-Box do płynów jako dostępne w pojemnościach od 1,5 do 220 litrów, z folią zewnętrzną w strukturze PA/PE, PA/EVOH/PE, PE/EVOH/PE lub PET/METAL PET/PE oraz wewnętrzną warstwą PE. Według producenta nadają się one do napełniania na gorąco do 100 °C, a kranik dobiera się do rodzaju produktu.
Na tej samej stronie producent informuje, że struktury są certyfikowane przez stowarzyszenie Normpack, a wytrzymałość zgrzewu i szczelność są weryfikowane we własnym laboratorium. Dla kupującego takie informacje są punktem wyjścia do pytań o dokumentację, ale dotyczą konkretnego producenta i nie zastępują prób z własnym produktem.
Dlaczego testy przed produkcją mają znaczenie?
Karta techniczna folii nie uwzględnia konkretnej linii, produktu ani trasy dostaw. Wytrzymałość zgrzewu warto sprawdzić pod obciążeniem odpowiadającym masie płynu i wysokości stosu, a przy napełnianiu na gorąco także w docelowej temperaturze. Testy szczelności i przecieków powinny obejmować również miejsce montażu króćca i kranika, najlepiej po symulacji transportu. Ocena zachowania materiału pokazuje z kolei, jak folia znosi zginanie, przebicie i kontakt z produktem. Najwięcej informacji daje próba na własnej linii przed zamówieniem seryjnym.
Dochodzą do tego wymagania prawne: materiały przeznaczone do kontaktu z żywnością muszą spełniać wymagania rozporządzenia (WE) nr 1935/2004 i być wytwarzane zgodnie z dobrą praktyką produkcyjną opisaną w rozporządzeniu (WE) nr 2023/2006.
Lista kontrolna dla kupującego
- Jaki jest skład, kwasowość i lepkość produktu oraz jak reaguje on na tlen, światło i utratę aromatu?
- W jakiej temperaturze produkt będzie napełniany i czy wybrana struktura jest do niej przystosowana?
- Jakie są warunki magazynowania i transportu?
- Jaki okres trwałości ma wspierać opakowanie i czy oceniono cały system: folię, zamknięcie i kranik?
- Jak produkt będzie dozowany: grawitacyjnie, pompą czy przez dystrybutor?
- Jakie dokumenty potwierdzają zgodność materiałów z przepisami dotyczącymi kontaktu z żywnością?
- Czy dostawca bada zgrzewy i szczelność oraz ma certyfikowany system zarządzania bezpieczeństwem żywności, np. według FSSC 22000?
- Czy przed zamówieniem seryjnym zaplanowano próbę na linii z własnym produktem?