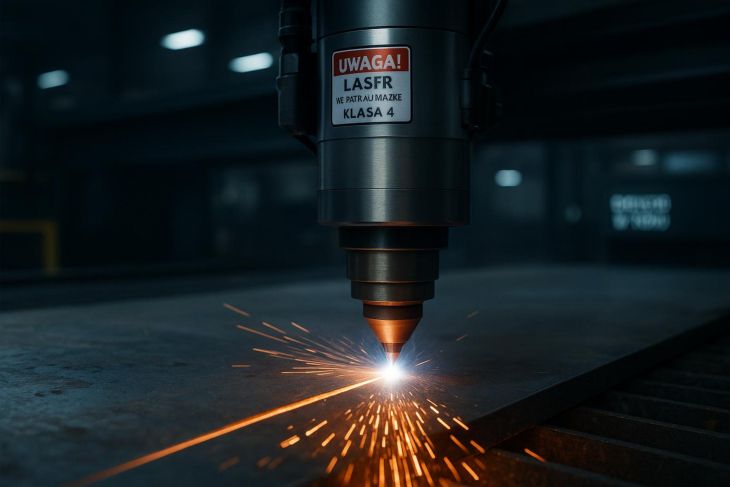
Nowoczesna obróbka metali bardzo zmieniła się w ostatnich latach. Dawna praca ręczna w warsztacie została zastąpiona połączonym i w dużej mierze automatycznym procesem cyfrowym. Niestandardowe cięcie laserowe to coś więcej niż rozdzielenie arkusza blachy za pomocą skupionej wiązki światła. Cały proces polega na dokładnym przekazaniu danych: od wektora w programie CAD, przez przygotowanie programu CAM i sprawdzenie wpływu ciepła, aż po wykonanie fizycznego detalu z bardzo dużą powtarzalnością. W nowoczesnej produkcji kształt widoczny na ekranie musi odpowiadać temu, co dzieje się z materiałem na stole roboczym.
Gdy potrzebne jest dokładne wykonanie trudnych kształtów, profesjonalne cięcie laserem od BudExpert pokazuje, jak można połączyć technologię z rygorystycznymi zasadami produkcji. Wykonanie pojedynczego prototypu albo krótkiej serii części przemysłowych wymaga właściwego doboru gazu, uwzględnienia szerokości szczeliny cięcia oraz dobrego rozplanowania detali na arkuszu. Znajomość kolejnych etapów pomaga projektantom tworzyć części tańsze, łatwiejsze do montażu i mniej podatne na wady materiału.
Jakie metale można ciąć laserem?
Stal czarna i stal konstrukcyjna
Stale niestopowe i niskostopowe, takie jak S235 i S355, są często używane w konstrukcjach ciętych laserowo. Można je ciąć tlenem, który bierze udział w reakcji chemicznej, albo azotem pod wysokim ciśnieniem. Tlen powoduje dodatkowe wydzielanie ciepła w miejscu cięcia. Dzięki temu łatwiej i taniej można przecinać grube materiały przy użyciu lasera o mniejszej mocy.
Cięcie stali czarnej tlenem ma jednak wadę. Na krawędzi powstaje cienka warstwa tlenków żelaza. Pogarsza ona przyczepność farby i przed malowaniem proszkowym trzeba ją usunąć. Z tego powodu coraz częściej stosuje się azot albo oczyszczone sprężone powietrze. Pozwalają one uzyskać czystą, metaliczną krawędź, gotową do spawania lub malowania.
Stal nierdzewna i kwasoodporna
Stale austenityczne, ferrytyczne i martenzytyczne, między innymi AISI 304 i AISI 316L, zwykle tnie się czystym azotem o czystości 5.0 lub wyższej. Gaz obojętny nie pozwala na spalanie składników stopowych, przede wszystkim chromu. Dzięki temu krawędź nie traci właściwości chroniących stal przed korozją.
Azot podawany pod ciśnieniem często wynoszącym 14-18 barów pozwala uzyskać gładką, srebrzystą krawędź bez zgorzeliny. Tak wykonane części stosuje się w przemyśle spożywczym, chemicznym i farmaceutycznym. Są też używane w architekturze wnętrz, gdzie wygląd krawędzi ma podobne znaczenie jak jej funkcja konstrukcyjna.
Aluminium i jego stopy
Aluminium jest trudnym materiałem do cięcia laserem. Ma wysoką przewodność cieplną, a płynny stop aluminium jest mało lepki. Ciepło szybko rozchodzi się w głąb arkusza, dlatego trzeba dostarczyć dużą moc na małej powierzchni i dokładnie ustawić prędkość przesuwu głowicy.
Stopy aluminium, na przykład AlMg3 oraz PA11 / AW-5754, tnie się zwykle azotem pod wysokim ciśnieniem. Gaz ogranicza utlenianie i szybko usuwa płynny metal ze szczeliny. Dobrze ustawiony proces zmniejsza ryzyko powstania trudnego do usunięcia gratu na dolnej krawędzi. W miękkim aluminium taki grat może zostać dodatkowo zawinięty i mocno przytwierdzony do powierzchni.
Mosiądz, miedź i metale o wysokiej refleksyjności
Miedź i mosiądz silnie odbijają światło oraz bardzo dobrze przewodzą ciepło. Dawniej cięcie tych materiałów laserami CO2 było ryzykowne. Odbita wiązka mogła wrócić do rezonatora i uszkodzić układ optyczny maszyny.
Problem ten ograniczyło rozpowszechnienie przemysłowych laserów światłowodowych, czyli fiber. Ich długość fali wynosi około 1,07 µm i jest prawie dziesięć razy krótsza niż w laserach CO2. Miedź lepiej pochłania tę długość fali, dlatego można ją ciąć szybko i dokładnie. Technologia ta służy między innymi do produkcji szyn prądowych, styków oraz części układów elektrycznych.
Grubość materiału a możliwości technologiczne
Możliwa grubość cięcia zależy głównie od mocy źródła lasera i rodzaju głowicy. Nowoczesne lasery fiber o mocy 10-30 kW mogą przecinać stal konstrukcyjną o grubości około 30-50 mm. Najlepszą wydajność i jakość uzyskuje się jednak zwykle przy arkuszach o grubości od 0,5 do 20 mm.
Grubszy arkusz oznacza szerszą szczelinę cięcia i większe zapotrzebowanie na gaz. Przy dużych grubościach potrzebna jest także regulacja położenia ogniska wiązki, określana jako zoom optics. Pozwala ona dopasować kształt szczeliny i ułatwia usuwanie roztopionego metalu z jej głębokich części.
Jaki laser wybrać do niestandardowych komponentów?
Laser światłowodowy do szybkiego cięcia metali
Lasery fiber są dziś często wybierane do dokładnego cięcia metali. Ich sprawność elektrooptyczna przekracza 35-40%, podczas gdy w starszych laserach gazowych wynosiła około 8-10%. Źródło lasera światłowodowego wykorzystuje włókno szklane domieszkowane pierwiastkami ziem rzadkich, na przykład iterbem. Wiązka trafia do głowicy przez elastyczny przewód światłowodowy, bez rozbudowanego układu zewnętrznych luster.
Krótka długość fali i dobra jakość wiązki pozwalają laserom fiber szybko ciąć cienkie oraz średnio grube arkusze. Można nimi wykonywać skomplikowane kontury przy mniejszym zużyciu energii. Obniża to koszt wykonania pojedynczej niestandardowej części.
Laser CO2 a zakres zastosowań
Lasery CO2 wytwarzają wiązkę za pomocą mieszaniny dwutlenku węgla, helu i azotu pobudzanej wyładowaniem elektrycznym. Przez wiele lat były standardem w przemyśle. Ich wiązka ma długość fali 10,6 µm i inaczej oddziałuje z powierzchnią metalu niż wiązka lasera fiber. Przy właściwym ustawieniu optyki można było uzyskać bardzo gładkie krawędzie w grubych arkuszach stali węglowej.
Obecnie lasery CO2 są wypierane przez lasery fiber w większości typowych prac przy metalach. Wymagają znacznej ilości gazów rezonatorowych, regularnego ustawiania układu chłodzonych cieczą luster oraz dużej ilości energii elektrycznej. Nadal mogą być przydatne przy cięciu materiałów niemetalowych i kompozytów organicznych.
Jak przygotować plik do cięcia laserowego?
Jakie formaty plików akceptuje wykonawca?
Do wycinania płaskich elementów 2D najczęściej używa się wektorowych plików CAD. Przemysłowym standardem są formaty DXF (Drawing Exchange Format) i DWG. Zawierają one kontury zapisane za pomocą wektorów matematycznych. Dzięki temu można je bezpośrednio wczytać do programu technologicznego CAM.
Jeśli część będzie później gięta, fazowana lub poddawana innym operacjom, warto przesłać również model bryłowy 3D w formacie STEP (STP) albo IGES. Model ułatwia technologowi odczytanie końcowego kształtu, sprawdzenie współczynnika rozwinięcia blachy, czyli K-factor, oraz wykrycie możliwych kolizji przed rozpoczęciem pracy maszyny.
Jak określić wymiary, grubość materiału i tolerancje?
Plik przeznaczony do układania detali na arkuszu nie powinien zawierać linii wymiarowych, osi symetrii ani ramek rysunkowych umieszczonych na obrysie. Program CAM może odczytać je jako ścieżki cięcia. Geometrię trzeba narysować w skali 1:1. Gatunek i grubość materiału oraz liczbę sztuk należy podać w zestawieniu albo w nazwie pliku.
Tolerancje wykonania powinny znajdować się na osobnym rysunku w formacie PDF. Zbyt wąskie tolerancje dla wymiarów, które nie mają znaczenia dla działania części, zwiększają koszt pomiarów. Lepszym rozwiązaniem jest stosowanie ogólnych tolerancji warsztatowych według PN-EN ISO 9013 i podawanie dokładnych wartości tylko przy powierzchniach, które mają znaczenie dla montażu lub pracy detalu.
Dlaczego trzeba zamienić tekst i obrysy na krzywe?
Częsty błąd polega na pozostawieniu napisów jako edytowalnego tekstu. Jeśli komputer używany przez programistę CAM nie ma danej czcionki, może automatycznie zastąpić ją inną. W efekcie napis zmieni kształt albo plik nie zostanie prawidłowo wczytany.
Napisy, logotypy i znaczniki montażowe trzeba zamienić na zamknięte krzywe, takie jak krzywe Beziera lub polilinie. Przy wycinaniu liter na wylot trzeba także dodać mostki w znakach z zamkniętym środkiem, na przykład A, O, B, P i R. Bez tych połączeń środkowe części liter wypadną do pojemnika na odpady.
Jak sprawdzić skalę, zamknięte kontury i układ detali?
Format DXF nie zapisuje na stałe jednostki miary. Zawiera tylko liczby opisujące współrzędne. Z tego powodu plik przygotowany w calach może zostać odczytany przez europejski program CAM jako zapis w milimetrach. Detal zostanie wtedy pomniejszony 25,4 razy. Przed wysłaniem pliku trzeba sprawdzić, czy jednostką eksportu są milimetry.
Każdy wycinany element powinien składać się z całkowicie zamkniętych pętli wektorowych. Otwarte odcinki, małe przerwy między punktami, nawet wielkości 0,01 mm, oraz podwójne linie mogą zatrzymać przygotowanie kodu maszynowego. Mogą też spowodować ponowne przejście wiązki po tym samym konturze i uszkodzenie krawędzi.
Co powinien zawierać opis techniczny zamówienia?
Dokładny opis techniczny zmniejsza ryzyko błędnego odczytania dokumentacji. Powinien zawierać:
- dokładne oznaczenie gatunku materiału według normy EN lub DIN, na przykład 1.4301 / AISI 304 zamiast ogólnego określenia „nierdzewka”,
- nominalną grubość blachy oraz dopuszczalną tolerancję hutniczą,
- wymagany stan powierzchni, na przykład blacha surowa, jednostronnie foliowana do cięcia azotem, szlifowana albo trawiona,
- ustawienie detali względem kierunku walcowania, jeśli później będą gięte,
- liczbę sztuk z podziałem na poszczególne warianty.
Jak przygotować dobre zapytanie ofertowe?
Rysunek techniczny, plik CAD i dokumentacja wykonawcza
Dobre zapytanie ofertowe powinno zawierać spójny zestaw danych: wektorowy plik 2D, zwykle DXF, do wyceny cięcia, model 3D STEP do obliczenia gięcia oraz rysunek kontrolny PDF. Rysunek PDF jest głównym dokumentem technicznym. To na nim należy zaznaczyć bazy pomiarowe, wymiary z wąską tolerancją i wymagania dotyczące usuwania gradu.
Różnice między plikiem CAD a rysunkiem PDF często opóźniają przygotowanie oferty. Przed wysłaniem zapytania trzeba sprawdzić, czy wersja modelu jest taka sama jak numer rewizji podany w tabelce rysunkowej. Czytelne i zgodne dokumenty ograniczają liczbę dodatkowych pytań oraz przyspieszają wycenę.
Materiał, grubość, liczba sztuk i termin realizacji
Cena jednej części zależy w dużej mierze od wielkości serii. Warto podać liczbę elementów w pojedynczym zamówieniu oraz przewidywane zapotrzebowanie miesięczne lub roczne. Dzięki tym informacjom technolog może dobrać odpowiedni arkusz i lepiej zaplanować zakup materiału.
Trzeba także podać realny termin wykonania. Zlecenie ekspresowe może wymagać zmiany planu produkcji i osobnego przygotowania wycinarki. Zwiększa to koszt pracy. Jeśli termin jest elastyczny, wykonawca może połączyć zamówienie z innymi pracami przy tym samym gatunku blachy.
Wymagana tolerancja, wykończenie i kontrola jakości
Wysoka dokładność zwiększa cenę. Jeśli część będzie zwykłym, niewidocznym wspornikiem, tolerancja ±0,05 mm zwykle nie jest potrzebna i może powodować niepotrzebne wydatki. W zapytaniu warto podać klasę cięcia według PN-EN ISO 9013 albo wskazać dokładnie te wymiary, które muszą mieścić się w małym zakresie tolerancji.
Trzeba również opisać wymagany stan krawędzi. Należy określić, czy wystarczy krawędź po samym cięciu, czy potrzebne jest maszynowe gratowanie, stępienie ostrych krawędzi albo obróbka wibracyjna typu roto-finish. Brak takiej informacji może doprowadzić do dostarczenia części z małym gratem, który nie będzie akceptowany w wyrobie przeznaczonym dla klienta końcowego.
Co sprawdzić przed zatwierdzeniem produkcji?
Przed zatwierdzeniem wyceny i rozpoczęciem cięcia warto sprawdzić kartę technologiczną przygotowaną przez wykonawcę. Szczególną uwagę trzeba zwrócić na miejsca rozpoczęcia cięcia, czyli wpalenia. Wpalenie umieszczone w narożniku albo na gładkiej powierzchni bazowej może później utrudnić montaż.
Warto sprawdzić także rozmieszczenie detali na arkuszu oraz potwierdzić, czy materiał ma wymagane świadectwo hutnicze 3.1 zgodne z PN-EN 10204. Przy konstrukcjach nośnych objętych certyfikacją, na przykład według EN 1090, brak właściwego dokumentu materiałowego może uniemożliwić odbiór budowlany gotowego elementu.
Jak przebiega proces od projektu do gotowych detali?
Weryfikacja pliku i konsultacja technologiczna
Produkcja zaczyna się od sprawdzenia projektu pod kątem wykonania, czyli DFM (Design for Manufacturing). Program inżynierski szuka błędów w geometrii, takich jak przerwy w konturach, powielone wektory, zbyt małe promienie wewnętrzne i bardzo małe wycięcia, których szerokość jest mniejsza niż grubość blachy.
Jeśli program wykryje miejsca, w których może zebrać się zbyt dużo ciepła albo powstać odkształcenie, technolog kontaktuje się z projektantem. Możliwa jest wtedy zmiana miejsca wpalenia, dodanie mikropołączeń utrzymujących detal na ruszcie albo odsunięcie otworów od linii gięcia.
Dobór materiału, parametrów lasera i gazu osłonowego
Po zaakceptowaniu geometrii system przypisuje część do konkretnego gatunku blachy o odpowiedniej płaskości i jakości powierzchni. Technolog ustawia moc lasera, częstotliwość impulsów, położenie ogniska względem arkusza oraz rodzaj i rozmiar dyszy.
Wybierany jest także gaz pomocniczy. Azot pod wysokim ciśnieniem stosuje się tam, gdzie liczy się brak utlenienia i czysta krawędź, na przykład przy stali nierdzewnej, aluminium i częściach przeznaczonych do malowania proszkowego. Tlen wykorzystuje się głównie przy szybkim cięciu grubych arkuszy stali węglowej.
Nesting zwiększa wykorzystanie arkusza blachy
Nesting polega na komputerowym rozmieszczeniu wielu detali o różnych kształtach na standardowym arkuszu, na przykład 1500 × 3000 mm albo 2000 × 4000 mm. Program układa elementy tak, aby ograniczyć ilość niewykorzystanego materiału.
Dobrze przygotowany nesting może zwiększyć wykorzystanie arkusza z około 60% do ponad 85-90%. Program może także zastosować wspólną linię cięcia, czyli common line cutting. W takim układzie sąsiadujące elementy mają jedną wspólną krawędź i są rozdzielane jednym przejazdem głowicy. Zmniejsza to ilość odpadu, czas pracy i zużycie gazu.
Programowanie maszyny i cięcie próbne
Układ detali przygotowany w programie jest zamieniany przez postprocesor na kod dopasowany do konkretnej wycinarki, czyli G-code. Program ustala kolejność cięcia. Zwykle najpierw wykonuje się otwory wewnętrzne, a dopiero potem obcina zewnętrzny obrys. Materiał pozostaje dzięki temu stabilny przez cały cykl.
Przed rozpoczęciem serii, zwłaszcza przy drogich stopach, operator może wykonać pojedynczy detal próbny. Jest on mierzony na stanowisku przygotowania produkcji. Jeśli pojawi się różnica wymiarowa, można skorygować kompensację promienia wiązki jeszcze przed uruchomieniem całej partii.
Cięcie właściwe, sortowanie i oznaczanie komponentów
Właściwe cięcie przebiega zwykle automatycznie. W wielu zakładach używa się wymiennych stołów oraz urządzeń do załadunku i odbioru arkuszy połączonych z magazynem wieżowym. Ogranicza to przerwy potrzebne na ręczne zdejmowanie gotowych elementów.
Po zakończeniu pracy części są sortowane ręcznie albo przez robota. Dla pełnej identyfikowalności, czyli traceability, można oznaczać je numerem partii, kodem QR, kodem DataMatrix lub symbolem z rysunku. Oznaczenia zmniejszają ryzyko pomyłki podczas kolejnych etapów montażu. Więcej o takich rozwiązaniach można przeczytać na stronie budexpert.com.pl.
Co wpływa na jakość i precyzję cięcia?
Szerokość szczeliny cięcia i tolerancja wymiarowa
Po przejściu przez soczewkę wiązka lasera zwęża się do bardzo małego punktu. Szerokość usuwanego materiału, nazywana szczeliną cięcia albo kerf, wynosi zwykle od 0,1 do 0,3 mm. Nie jest to stała wartość. Zależy od grubości blachy, rodzaju optyki oraz parametrów gazu.
Aby część miała właściwe wymiary, program CAM musi uwzględnić szerokość szczeliny. Przy obrysie zewnętrznym środek wiązki przesuwa się na zewnątrz konturu, a przy otworze do jego wnętrza. Brak prawidłowej kompensacji powoduje przesunięcie wymiarów poza wymagany zakres.
Prostopadłość krawędzi i jakość powierzchni
Skupiona wiązka ma kształt, który zmienia się w miarę przechodzenia przez materiał. Gaz traci część swojej siły w głębi szczeliny. Z tego powodu boczna ściana po cięciu nie jest idealnie prostopadła. Zwykle tworzy niewielki stożek o kącie około 0,5-1,5°.
Jakość bocznej powierzchni określa się przez pomiar wysokości nierówności, czyli parametrów Ra i Rz, zgodnie z ISO 9013. Dobrze dobrana prędkość przesuwu i ciśnienie gazu tworzą małe, równe ślady cięcia. W wielu przypadkach nie trzeba wtedy dodatkowo frezować ani szlifować krawędzi.
Grat, żużel i odkształcenia termiczne
Grat to zakrzepły albo zeszklony metal, którego strumień gazu nie usunął ze szczeliny. Przykleja się on do dolnej krawędzi części. Jego obecność może oznaczać zbyt małą lub zbyt dużą prędkość cięcia, niewłaściwą odległość dyszy od materiału albo zbyt niskie ciśnienie gazu.
Problemem mogą być także odkształcenia cieplne. Powstają, gdy duża ilość ciepła trafia w mały obszar arkusza. Nierówny rozkład temperatur tworzy naprężenia i może wyginać wąskie części. Aby ograniczyć to zjawisko, program CAM rozdziela kolejne cięcia i nie prowadzi głowicy po sąsiednich konturach jeden po drugim.
Minimalny promień narożnika i średnica otworów
d ≥ 1 t
Projektowanie części do cięcia laserowego wymaga uwzględnienia kilku zasad wynikających z działania gazu i ciepła. W stali czarnej średnica otworu nie powinna być mniejsza niż grubość materiału, czyli . Przy stali nierdzewnej i aluminium bezpieczniej jest przyjąć proporcję d ≥ 1,5 t.
Przebijanie grubej blachy powoduje gwałtowny wyrzut płynnego metalu i dużą ilość ciepła w jednym punkcie. Próba wykonania otworu mniejszego niż grubość arkusza, bez specjalnego programu impulsowego, może zdeformować krawędź i odebrać otworowi kształt walca. W skrajnym przypadku może także uszkodzić dyszę.
Kontrola jakości gotowych komponentów
Kontrola jakości coraz częściej odbywa się bezpośrednio na wycinarce. Głowice mogą mieć fotodiody i kamery współosiowe. Obserwują one światło powstające w miejscu topienia metalu. Jeśli strumień cięcia zostanie przerwany, system może od razu zatrzymać maszynę.
Gotowe części przechodzą kontrolę wyrywkową albo pełną. Przy skomplikowanych elementach płaskich stosuje się optyczne skanery 2D. W ciągu kilku sekund porównują one rzeczywistą część z plikiem CAD i pokazują odchyłki na kolorowej mapie.
Jakie operacje uzupełniają cięcie laserowe?
Gięcie CNC i formowanie detali
Wycięty płaski kształt jest często półproduktem, a nie gotową częścią. Kolejnym etapem może być gięcie na prasie krawędziowej sterowanej CNC. Dokładność obrysu po cięciu ma duży wpływ na wymiary gotowego elementu po zgięciu.
Przy projektowaniu części do gięcia trzeba uwzględnić promień gięcia zależny od grubości blachy i szerokości rowka w matrycy. Otwory należy odsunąć od linii gięcia na bezpieczną odległość. W przeciwnym razie mogą stać się owalne, a materiał może się rozciągnąć w obszarze odkształcenia.
Gwintowanie, fazowanie i wiercenie
Laser może bardzo dokładnie wyciąć otwór, ale otwory gwintowane i otwory pasowane pod kołki zwykle wymagają dodatkowej obróbki mechanicznej. W wielu zakładach stosuje się połączone stanowiska do wiercenia i gwintowania. Wykonują one gwinty przez skrawanie albo przez bezwiórowe wygniatanie.
Przy elementach przeznaczonych do spawania często trzeba przygotować fazę. Coraz częściej można zrobić ją od razu na wycinarce laserowej 3D z głowicą typu Bevel. Taka głowica tnie arkusz pod kątem do 45°, dzięki czemu nie trzeba później wykonywać osobnego, długiego ukosowania mechanicznego.
Spawanie i montaż komponentów
Części cięte laserem dobrze nadają się do łączenia według zasady „zamek i wpust”, czyli tab-and-slot design. Powtarzalność wymiarów pozwala zaprojektować elementy tak, aby same ustawiały się we właściwym położeniu przed spawaniem. Ogranicza to potrzebę stosowania rozbudowanych przyrządów spawalniczych.
Krawędzie cięte w osłonie azotu są czyste i mogą być od razu spawane metodą TIG, MIG/MAG albo przy użyciu robota laserowego. Nie trzeba obawiać się dodatkowych porów wynikających z obecności tlenków. Przy cięciu tlenem strefę łączenia trzeba wcześniej oczyścić mechanicznie ze zgorzeliny.
Szlifowanie, gratowanie i szczotkowanie
Nawet przy dobrych ustawieniach na dolnej krawędzi albo w miejscu rozpoczęcia cięcia mogą zostać małe nierówności. Linie produkcyjne często wykorzystują szerokotaśmowe urządzenia do szlifowania i gratowania. W jednym przejściu usuwają one grat, zaokrąglają ostre krawędzie i zdejmują tlenki z boków części.
Zaokrąglenie krawędzi, zwykle do promienia R = 0,5-2,0 mm, pomaga później utrzymać powłokę ochronną. Farba pod wpływem napięcia powierzchniowego odpływa z ostrych narożników. Jeśli krawędź nie zostanie stępiona, może w tym miejscu szybciej pojawić się korozja.
Malowanie proszkowe, cynkowanie i inne powłoki
Końcowym etapem może być zabezpieczenie przed korozją oraz nadanie części określonego wyglądu. Malowanie proszkowe tworzy trwałą powłokę polimerową odporną na uderzenia i promieniowanie UV. Powłoka może mieć różną strukturę i kolor z palety RAL.
Przy konstrukcjach pracujących w trudnym środowisku stosuje się także cynkowanie ogniowe lub galwaniczne. Elementy przeznaczone do cynkowania powinny mieć odpowiednio zaprojektowane otwory technologiczne. Ułatwiają one odpływ ciekłego cynku i ograniczają ryzyko powstania niebezpiecznych kieszeni gazowych.
Ile kosztuje niestandardowe cięcie laserowe?
Materiał, grubość i masa arkusza
Materiał często stanowi największą część ceny zamówienia. W zależności od stopu może odpowiadać za 40-75% wartości gotowej części. Wycena obejmuje masę wyciętego elementu oraz udział odpadu pozostałego na arkuszu.
Gatunek materiału trzeba dobrać do zadania. W niektórych przypadkach cieńsza blacha ze stali o większej wytrzymałości, na przykład S700 zamiast S355, pozwala zmniejszyć masę części oraz koszt transportu. Mimo że kilogram takiej stali może być droższy, całe zamówienie może kosztować mniej.
Długość linii cięcia i liczba przebić
Koszt pracy maszyny zależy głównie od dwóch parametrów: łącznej długości ciętych linii oraz liczby przebić materiału, czyli wpaleń. Długość ścieżki określa czas ruchu głowicy przy ustawionej prędkości.
Każde wpalenie wymaga zwolnienia maszyny, przedmuchu i przebicia arkusza. Przy cienkiej blasze może trwać ułamek sekundy, a przy grubej kilka sekund. Z tego powodu część z dużą liczbą małych otworów będzie droższa niż element o tej samej masie, ale z prostym obrysem zewnętrznym.
Liczba sztuk, nesting i czas pracy maszyny
Liczba zamówionych sztuk mocno wpływa na cenę pojedynczej części. Przy jednej sztuce lub prototypie trzeba pokryć pełny koszt sprawdzenia pliku, przygotowania nestingu, pobrania materiału z magazynu i ustawienia maszyny. W zakres przygotowania wchodzi między innymi dobór stołu, dyszy i gazu.
Przy dużej serii koszty przygotowania produkcji rozkładają się na wiele części. Większa liczba elementów pozwala też lepiej wykorzystać arkusz i zastosować szybsze sposoby cięcia ciągłego.
Koszt przygotowania pliku i obróbki dodatkowej
Nieprawidłowa dokumentacja może wymagać pracy konstruktora. Naprawa otwartych konturów, usuwanie podwójnych linii lub zmiana formatu zwiększają liczbę godzin potrzebnych do przygotowania produkcji. Zakłady często oferują niższe ceny klientom, którzy dostarczają poprawne pliki DXF i STEP.
Na końcową cenę wpływają także dodatkowe operacje. Gratowanie, gwintowanie, mycie ultradźwiękowe i specjalne pakowanie z przekładkami antykorozyjnymi zwiększają wartość gotowej części oraz cenę jednej sztuki.
Jak obniżyć koszt produkcji bez utraty jakości?
Projekt przygotowany z myślą o cięciu laserowym może obniżyć koszt produkcji. Pomagają w tym następujące zasady:
- d < t Ujednolicenie promieni i średnic otworów: Należy unikać bardzo małych otworów ( ), ponieważ mogą wymagać wolnego przebijania impulsowego albo późniejszego wiercenia.
- Lepsze wykorzystanie wspólnej linii cięcia: Proste i równoległe krawędzie zewnętrzne ułatwiają gęste rozmieszczenie części i ograniczają odpady dzięki metodzie common-cut.
- Unikanie zbyt wąskich tolerancji: Dokładne pasowania warto stosować wyłącznie na bazach i powierzchniach montażowych. Pozostałe krawędzie mogą mieć ogólne tolerancje cięcia termicznego.
- Dobór odpowiedniego gazu: W częściach, które nie wymagają idealnego wyglądu, można zastosować sprężone powietrze zamiast droższego azotu.
Gdzie stosuje się komponenty wycinane laserowo?
Maszyny, urządzenia i konstrukcje przemysłowe
Przemysł maszynowy jest jednym z największych odbiorców części ciętych laserem. Technologia ta służy do produkcji korpusów obrabiarek, ram, płyt fundamentowych, wysięgników maszyn budowlanych oraz elementów układów przenoszenia napędu. Dokładnie wykonane otwory ograniczają potrzebę trasowania i ręcznego dopasowywania części podczas montażu dużych konstrukcji stalowych.
Powtarzalność wymiarów jest przydatna także w konstrukcjach modułowych. Zużyty lub uszkodzony element można szybko zastąpić nową częścią o tych samych wymiarach. Pomaga to ograniczyć przestoje w zakładach produkcyjnych.
Obudowy, uchwyty, wsporniki i elementy montażowe
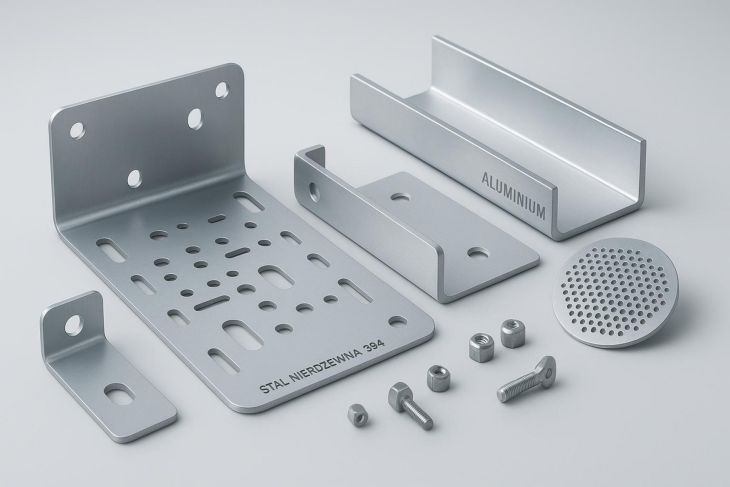
Firmy zajmujące się aparaturą kontrolno-pomiarową, telekomunikacją i elektroniką korzystają z laserowo wycinanych szaf sterowniczych, kaset rackowych i obudów urządzeń. Laser pozwala wykonywać wąskie szczeliny wentylacyjne o nietypowych kształtach, otwory pod dławnice kablowe oraz przegrody ograniczające rozchodzenie się pola elektromagnetycznego.
Dużą grupę produktów stanowią również konsole, uchwyty instalacji rurowych, wieszaki i elementy zawieszeń. Możliwość szybkiego wycięcia niemal dowolnego kształtu pozwala dopasować wspornik do konkretnej instalacji budowlanej lub technologicznej.
Motoryzacja, energetyka i automatyka
W motoryzacji cięcie laserowe służy do wykonywania części zawieszenia, elementów zderzaków, ram pojazdów ciężarowych i naczep. W tej branży duże znaczenie ma odporność krawędzi na zmęczenie oraz brak mikropęknięć powstałych pod wpływem ciepła. Wpływa to na bezpieczeństwo pojazdu.
Energetyka i automatyka przemysłowa wykorzystują wycinane elementy przy budowie konstrukcji farm fotowoltaicznych, szaf transformatorowych, turbin wiatrowych oraz ram stanowisk robotycznych. Laser dobrze radzi sobie także ze stalami odpornymi na korozję, między innymi stalą typu Corten, oraz z metalami kolorowymi.
Meble metalowe, architektura i niestandardowe elementy dekoracyjne
Projektanci i architekci cenią laser za możliwość przeniesienia dowolnego rysunku cyfrowego na stal nierdzewną, miedź lub mosiądz. Dzięki temu można tworzyć ażurowe panele elewacyjne, balustrady, bramy oraz elementy sufitów podwieszanych.
W wyposażeniu wnętrz cięcie laserowe wykorzystuje się przy produkcji mebli loftowych, nowoczesnych regałów, obudów kominkowych i lamp. Brak dużych ograniczeń dotyczących kształtu pozwala wykonywać oryginalne projekty, zachowując sztywność i nośność stalowej konstrukcji.
Cyfrowy paszport produktu i zmiany w obróbce metali
Produkcja metalowych części coraz mocniej łączy się z danymi cyfrowymi i ochroną środowiska. Europejskie rozporządzenie ESPR (Ecodesign for Sustainable Products Regulation) zmienia sposób opisywania produktów. Pojedynczy detal metalowy ma być traktowany jako część większego systemu informacji, a nie wyłącznie jako fizyczny element. W przyszłości znakowanie laserowe kodem DataMatrix lub QR może łączyć część z Cyfrowym Paszportem Produktu, czyli DPP. Kod pozwoli odczytać między innymi ślad węglowy materiału, udział złomu z recyklingu w produkcji stali oraz historię parametrów użytych podczas obróbki.
Rozwijają się także cyfrowe bliźniaki, czyli Digital Twins, które odwzorowują cały proces rozkroju. Nowe programy mogą łączyć dane z czujników akustycznych i optycznych głowicy z informacjami o strukturze konkretnej partii blachy. Jeśli system wykryje małą zmianę w materiale, algorytmy sztucznej inteligencji mogą szybko zmienić moc lasera albo prędkość przesuwu. Cięcie laserowe zmierza w stronę procesu, który sam dostosowuje ustawienia, ogranicza odpady i łączy projekt cyfrowy z gotową częścią metalową.