Profil aluminiowy może wyglądać jak prosty element, lecz za produkcją seryjną stoi cały ciąg decyzji technologicznych. Od geometrii przekroju po obróbkę powierzchniową każdy etap wpływa na powtarzalność gotowego wyrobu.
Profil przemysłowy zaczyna się od wymagań technicznych
W produkcji seryjnej kształt profilu wynika z funkcji gotowego elementu. Projektant określa geometrię, stop aluminium, tolerancje, wymagania mechaniczne i sposób dalszej obróbki. Na tym etapie trzeba też ocenić, czy przekrój można stabilnie wytwarzać metodą wyciskania.
Narzędzie przenosi projekt na linię produkcyjną
Do wytwarzania profilu o indywidualnym przekroju potrzebna jest odpowiednia matryca. Jej konstrukcja ma wpływ na przepływ metalu i powtarzalność wymiarów. Przed uruchomieniem serii wykonuje się uzgodnienia technologiczne, a w razie potrzeby próby i korekty.
Wyciskanie nadaje aluminium zaprojektowany kształt
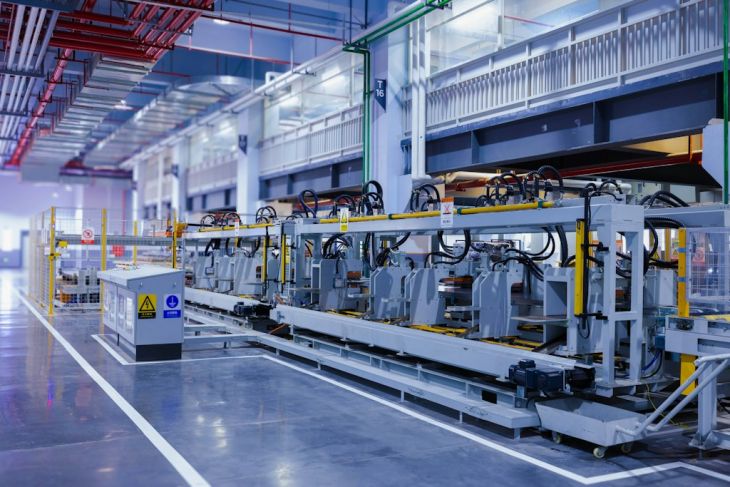
Podgrzany wsad aluminiowy jest przeciskany przez matrycę na prasie. Szczegółowy zakres usługi https://extral.com/oferta/produkcja-profili-aluminiowych obejmuje profile standardowe i specjalne. Po wyjściu z prasy profil jest chłodzony, prostowany i cięty zgodnie z wymaganiami produkcyjnymi.
Parametry mechaniczne wymagają kontroli
W zależności od stopu i oczekiwanych właściwości materiał może przechodzić kolejne etapy obróbki cieplnej. Kontrola obejmuje między innymi wymiary, powierzchnię i właściwości określone w dokumentacji. W seryjnej produkcji szczególnie ważna jest powtarzalność między partiami.
Profil może wymagać dalszej obróbki
Wyciskanie często nie kończy procesu. Elementy mogą być cięte na dokładny wymiar, wiercone, frezowane lub poddawane obróbce powierzchniowej. Im wcześniej te operacje zostaną uwzględnione w projekcie, tym łatwiej zoptymalizować cały łańcuch produkcji.
Dobór stopu zaczyna się od wymagań gotowego elementu
Nie każdy stop aluminium zachowuje się tak samo podczas wyciskania i późniejszej eksploatacji. Projektant powinien określić oczekiwane właściwości mechaniczne, odporność środowiskową, możliwość obróbki oraz wymagania dotyczące powierzchni. Te informacje wpływają na wybór materiału i technologii. Wczesne uzgodnienie parametrów ogranicza ryzyko, że przekrój będzie poprawny geometrycznie, ale trudny lub nieopłacalny w seryjnym wytwarzaniu.
Tolerancje powinny wynikać z funkcji, a nie z zasady „im ciaśniej, tym lepiej”
Bardzo wąskie tolerancje mogą zwiększać trudność produkcji i kontroli, dlatego powinny być stosowane tam, gdzie są rzeczywiście potrzebne. Szczególne znaczenie mają powierzchnie współpracujące z innymi częściami, miejsca montażu oraz wymiary wpływające na dalszą obróbkę. Pozostałe cechy można często określić mniej restrykcyjnie. Dobra dokumentacja rozróżnia parametry funkcjonalne od tych, które nie wpływają na pracę wyrobu.
Produkcja seryjna wymaga także planu kontroli
Pierwsza poprawna partia nie kończy pracy nad procesem. Przy kolejnych seriach trzeba utrzymać powtarzalność wymiarów, właściwości i jakości powierzchni. Zakres kontroli zależy od przeznaczenia profilu oraz wymagań odbiorcy. Warto ustalić sposób identyfikacji partii, częstotliwość pomiarów i dokumentowanie wyników. Ułatwia to późniejsze analizowanie ewentualnych odchyleń oraz współpracę między producentem a odbiorcą.
Seryjna produkcja wymaga współpracy konstrukcji i technologii
Dobry profil przemysłowy nie jest tylko poprawnym rysunkiem. Musi dać się stabilnie produkować, kontrolować i obrabiać w wymaganej skali. Dlatego uzgodnienia z producentem warto prowadzić już na etapie projektowania przekroju.