Rosnąca sprzedaż bardzo często najpierw obciąża końcowy etap procesu. Produkcja jeszcze nadąża, magazyn ma miejsce, ale stanowisko pakowania zaczyna pracować na granicy możliwości. Pojawiają się kolejki produktów, nadgodziny, większa liczba błędów i trudności z utrzymaniem powtarzalnego tempa. W takiej sytuacji firma może zacząć myśleć o automatyzacji, ale najbezpieczniej jest planować ją etapami. Pozwala to ograniczyć ryzyko zbyt dużej inwestycji i lepiej dopasować rozwiązanie do rzeczywistego przepływu produktów.
Najpierw trzeba zmierzyć obecny proces
Automatyzację warto rozpocząć od obserwacji tego, jak pakowanie wygląda obecnie. Należy zmierzyć liczbę produktów na godzinę, czas poszczególnych czynności, częstotliwość zmian formatu i liczbę operatorów.
Ważne jest również określenie miejsc, w których produkty czekają. To właśnie kolejki często najlepiej pokazują rzeczywiste wąskie gardło procesu.
Nie każda operacja wymaga automatyzacji w pierwszej kolejności
Jeżeli największym problemem jest ręczne składanie kartonów, nie ma sensu zaczynać od automatycznego paletyzowania. Jeśli z kolei pakowanie jednostkowe przebiega szybko, ale gotowe kartony blokują końcówkę linii, priorytet może być zupełnie inny.
Najlepsze efekty daje automatyzacja tych czynności, które rzeczywiście ograniczają przepustowość albo wymagają dużej liczby powtarzalnych ruchów.
Warto zacząć od zdefiniowania docelowej wydajności
Firma powinna wiedzieć, ile opakowań chce obsługiwać obecnie i jaki wzrost przewiduje w kolejnych latach. Inaczej projektuje się rozwiązanie dla wzrostu o 20 procent, a inaczej dla planowanego podwojenia produkcji.
Nie warto jednak przewymiarowywać całego systemu tylko na podstawie najbardziej optymistycznego scenariusza. Lepiej zachować rozsądną rezerwę i możliwość późniejszej rozbudowy.
Automatyczna linia powinna powstawać wokół przepływu produktu
Najważniejsze pytanie brzmi nie „jakie maszyny kupić?”, ale „jak produkt ma przechodzić przez kolejne etapy?”. Trzeba określić, gdzie trafia po produkcji, jak jest orientowany, pakowany, zamykany, etykietowany i przekazywany dalej.
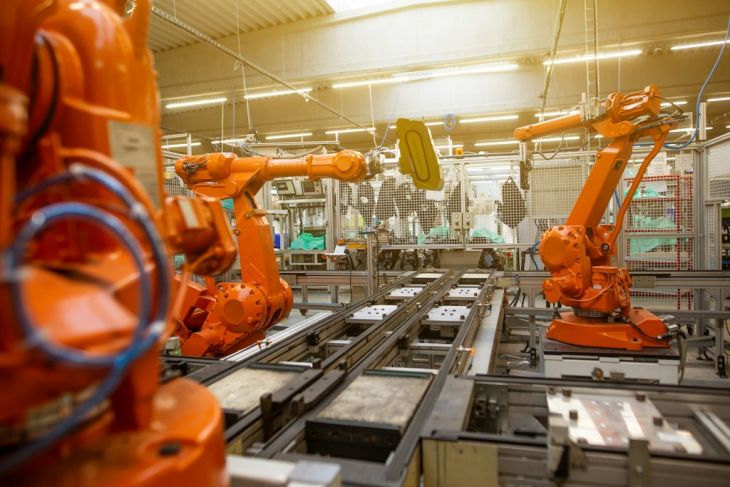
Dopiero na tej podstawie można projektować linie pakujące jako spójny system, a nie przypadkowy zestaw urządzeń ustawionych obok siebie.
Etap pierwszy może obejmować najprostsze czynności
Często dobrym początkiem jest automatyzacja jednego wyraźnego problemu, na przykład podawania opakowań, zamykania kartonów, owijania albo etykietowania.
Pozwala to szybko zobaczyć, jak maszyna wpływa na cały przepływ. Jeśli poprawa jednego odcinka powoduje kolejkę w innym miejscu, firma otrzymuje wartościową informację przed kolejną inwestycją.
Transport pomiędzy stanowiskami ma ogromne znaczenie
Nawet bardzo szybkie maszyny nie zapewnią wysokiej wydajności, jeśli operatorzy muszą ręcznie przenosić produkty między nimi. Dlatego kolejnym etapem może być wdrożenie przenośników lub innych rozwiązań transportowych.
Ich zadaniem jest nie tylko przesuwanie produktu, ale także tworzenie odpowiedniego bufora i zapewnienie właściwego rytmu pracy pomiędzy urządzeniami.
Bufor chroni linię przed zatrzymaniem całego procesu
W idealnych warunkach wszystkie maszyny pracują bez przerwy, ale w rzeczywistości występują drobne opóźnienia. Operator uzupełnia materiał, etykieta wymaga wymiany albo jeden etap chwilowo zwalnia.
Bufor pozwala przejąć część produktów i sprawić, że problem jednego urządzenia nie zatrzyma natychmiast całej instalacji. Jego wielkość powinna być jednak dobrana do realnych potrzeb.
Każda maszyna powinna mieć zbliżoną zdolność przepustową
Jeśli pierwsze urządzenie podaje 60 produktów na minutę, a kolejne może obsłużyć tylko 30, cały system będzie pracował według możliwości wolniejszego elementu.
Dlatego parametry poszczególnych urządzeń trzeba analizować łącznie. Najszybsza maszyna w linii nie zwiększa wydajności, jeśli kolejne etapy nie są w stanie odebrać jej produkcji.
Zmiana formatu powinna być uwzględniona w wydajności
Deklarowana prędkość urządzenia zwykle dotyczy stabilnej pracy na jednym produkcie. W zakładzie często występuje jednak kilka wielkości opakowań i regularne przezbrojenia.
Jeśli zmiana formatu trwa kilkanaście minut i odbywa się kilka razy na zmianę, realna przepustowość będzie niższa. Dlatego warto mierzyć również czas przezbrojeń.
Automatyzacja powinna obsługiwać rzeczywisty miks produktów
Nie każdy zakład produkuje tysiące identycznych sztuk. W wielu firmach występują krótsze serie i częste zmiany zamówień.
W takim przypadku elastyczność może być ważniejsza niż maksymalna prędkość. Maszyna powinna umożliwiać sprawne przejście pomiędzy formatami bez długiej regulacji.
System sterowania powinien przewidywać przyszłą rozbudowę
Jeżeli firma wie, że za rok lub dwa chce dołączyć kolejne urządzenie, warto uwzględnić to już w pierwszym etapie. Dotyczy to zarówno przestrzeni, jak i komunikacji między maszynami.
Rozbudowa jest znacznie prostsza, gdy nowy element można włączyć do przygotowanego systemu zamiast całkowicie przebudowywać wcześniejsze rozwiązania.
Układ hali ma wpływ na końcowy projekt
Maszyny nie działają w próżni. Trzeba uwzględnić słupy, drogi transportowe, wyjścia, instalacje techniczne i przestrzeń potrzebną do serwisu.
Czasami najlepszy technologicznie układ nie mieści się w istniejącym budynku. Wtedy trzeba znaleźć kompromis pomiędzy przepływem, bezpieczeństwem i dostępną powierzchnią.
Serwis musi mieć dostęp do urządzeń
Linia może wyglądać bardzo kompaktowo na rzucie, ale jeśli technik nie może otworzyć osłony albo wymienić podzespołu, późniejsza eksploatacja będzie problematyczna.
Trzeba więc pozostawić przestrzeń nie tylko dla operatorów, ale także dla konserwacji, czyszczenia i napraw.
Materiały opakowaniowe powinny mieć logiczne miejsce przy linii
Kartony, folie, etykiety i taśmy muszą być regularnie uzupełniane. Jeśli operator za każdym razem chodzi po materiał na drugi koniec hali, automatyzacja traci część swojej przewagi.
Dobrze jest zaplanować strefy zapasu podręcznego i sposób uzupełniania bez blokowania ruchu produktów.
Kontrola jakości powinna być częścią przepływu
Przy większej wydajności trudniej sprawdzać każde opakowanie ręcznie. Warto więc określić, które parametry można kontrolować automatycznie lub półautomatycznie.
Może to dotyczyć obecności etykiety, zamknięcia opakowania, masy albo innych cech ważnych dla konkretnego produktu. Zakres zależy od procesu.
Odrzut niezgodnego produktu trzeba zaplanować
Jeżeli system wykryje błąd, produkt nie powinien po prostu zatrzymać całej linii. W zależności od procesu można przewidzieć stanowisko kontroli lub osobny tor odkładczy.
Istotne jest również to, aby operator wiedział, dlaczego dana sztuka została odrzucona. Samo odsunięcie produktu nie rozwiązuje przyczyny problemu.
Dane z linii pomagają planować kolejne etapy
Automatyzacja daje możliwość zbierania informacji o czasie pracy, przestojach, liczbie produktów i przyczynach zatrzymań. Warto wykorzystywać te dane zamiast opierać kolejne inwestycje wyłącznie na wrażeniach operatorów.
Po kilku miesiącach można sprawdzić, który odcinek faktycznie wymaga dalszej rozbudowy.
OEE i inne wskaźniki warto interpretować rozsądnie
Wskaźniki efektywności pomagają porównywać zmiany i linie, ale nie powinny być celem samym w sobie. Jeśli załoga próbuje utrzymać maksymalną prędkość kosztem jakości lub częstszych awarii, wynik może być mylący.
Najważniejszy jest stabilny przepływ dobrej jakości produktów przy rozsądnym wykorzystaniu zasobów.
Automatyzacja może zmienić rolę operatorów
Po wdrożeniu maszyn pracownicy wykonują mniej czynności powtarzalnych, ale więcej zadań związanych z nadzorem, uzupełnianiem materiałów, przezbrojeniami i reagowaniem na alarmy.
Dlatego szkolenie powinno być częścią projektu. Nowa linia nie powinna być przekazana zespołowi bez przygotowania do jej codziennej obsługi.
Warto przeprowadzić testy na rzeczywistych produktach
Przed pełnym uruchomieniem dobrze jest sprawdzić zachowanie różnych formatów, najbardziej problematycznych produktów i materiałów opakowaniowych.
Testy pomagają wykryć sytuacje, których nie widać na projekcie: niestabilność kartonu, ślizganie się opakowań czy problemy z orientacją produktu.
Kolejny etap powinien wynikać z danych po wdrożeniu poprzedniego
Największą zaletą rozbudowy etapowej jest możliwość uczenia się na każdym kroku. Firma nie musi od razu inwestować w pełny system, którego konfiguracja została oparta wyłącznie na prognozach.
Po wdrożeniu pierwszego urządzenia można zmierzyć zmianę przepływu, zidentyfikować nowe ograniczenie i dopiero wtedy zdecydować, co automatyzować dalej.
Dobrze zaplanowana linia rośnie razem z produkcją
Najbardziej funkcjonalne rozwiązanie nie zawsze jest od razu najbardziej zautomatyzowane. Ważniejsze, aby miało logiczną strukturę, miejsce na rozwój i możliwość integracji kolejnych urządzeń.
Etapowe podejście pozwala ograniczać chaos na końcu procesu wraz ze wzrostem sprzedaży. Zamiast reagować dopiero wtedy, gdy pakowanie całkowicie blokuje produkcję, firma może stopniowo zwiększać przepustowość i rozwijać linię w tempie odpowiadającym rzeczywistemu zapotrzebowaniu.